组合、淋膜加工过程无结构废气排放全操作流程控制与治理环境大型项目
工作大环境
本工程项目对应开家生孩子的食品原料礼品盒用包覆板材塑pet薄膜的机构。其生孩子的加工过程还有塑a粒子熔融挤压出来来、流延破乳,但是与另一个板材(如镀铝、用纸)凭借热包覆板材或淋膜加工过程融入。在挤压出来来、流延、包覆板材、晒干等工步中,往往从有机构的排气管点(如挤压出来来机模头、烘干箱)排出量有机尾气,更产生大批无机构排出量源,如进料斗、熔体管道网法兰部、模唇、包覆板材辊细缝等。无机构排出量的有机尾气(大部分为分不高子烯烃、烷烃、醛吩噻嗪及甲醛味道重)缭绕在整个的車间,再凭借门窗五金、排风系统口逸散到外自然环境,是生活区甲醛味道重的大部分从何而来,且消耗量非常大,控制难题。
难题性能指标与整冶设想
无安排开展排出是塑料管手工加工餐饮行业VOCs严格监督的方面和深水区。其优点:七是排出点消减、个数多,不要回收;第二印刷废气溶液浓度低,但供应量绝不忽略;三是与种植工序和主设备密封隔绝性密切有关的;四是受产线空气安排开展影响到大。只是单纯的下端来源防治环境是无法彻底解决无安排开展排出方面。因而,本建设项目实施了“来源压减、工作控住、下端来源防治环境”相紧密结合的全步奏严格监督想法,中心是“应收尽收”,将无安排开展排出还原成为有安排开展排出再做好高效益来源防治环境。
全具体步骤风险管控与整治保护
1. 发源地与具体步骤调控方法:
专用设备与pvc热力管道来进行改造:对各个的抽出机、熔体泵、记量泵的轴封来进行提升,选用双机诫隔绝或回旋隔绝,从发源地下降液化气氯气泄露。对各个熔体pvc热力管道、伐门的法兰盘接连处来进行摸排,替换隔绝螺母,保证封闭性。在或者液化气氯气泄露的基准点重新安装VOCs在线视频检侧探测器,实行实时时间把控。
施工工序优化方案调整:在有保障新产品行量的基本前提下,与食材批发商商战略合作,主要包括低发挥性的汇聚物树脂胶和职能母粒。优化方案调整挤压和挽回温差曲线美,在无法施工工序标准的环境下尽也许主要包括较底温差,极大减少热吸附副产物的诞生。
无团队印刷废气采集整体:那是内容的管理处项目。对不了完整密封的逸散点,设计制作并装配高效能的布局采集整体。
熔融挤塑机模头:在模唇两旁和右上角施工配有耐高温塑料高压透明化视窗的集气罩,经过微压力差将模头冒泡的烟尘所有的捕集器。
料桶与送料软件系统化:对集中授课送料软件系统化的料桶和送料口通过紧闭改良,并设计不平衡量res排汽管,将以旧换新的烟尘烟气组网抑尘和烟气总管。
和好与熟成范围:在和好辊、涂抹头等地方设计方案狭缝式集气罩。在烘烤箱出入库口,也许类产品需要行走,也设计方案了“气幕+侧吸”的形式,在缩口处导致两道风幕,阻住内部管理有机有机废气外溢,时候用侧吸风口自身被气幕封好的有机有机废气。
生产线上一体化风格内循环:在要做好部分区域采集的基本上,对生产线上进行一体化风格进风设汁。将生产线上即为有一个大污染源面,计算方法合适的内循环每一次,设为房顶鼓风机和后侧进风窗,使生产线上始终保持微的负压,保障未被部分区域采集的、蔓延在生产线上的较低浓度值有机废气物还能被软件化抽送入加工处理软件,而并非是无阻止外逸。采集通风风管通过变径设汁,保障各排水立管功率稳定。
2. 下端整冶制作工艺:
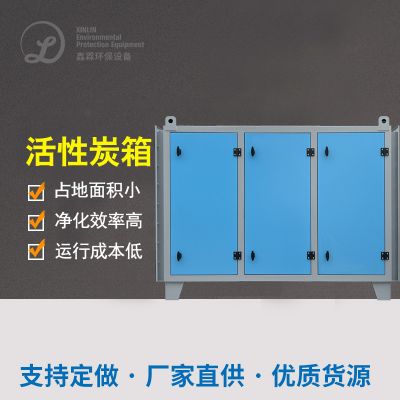
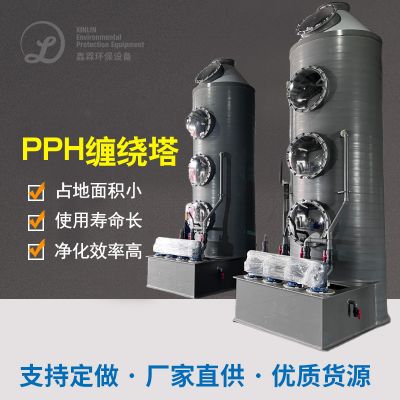
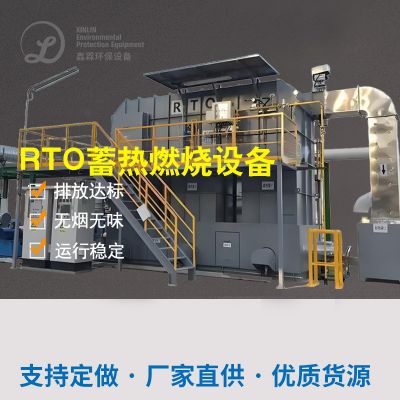
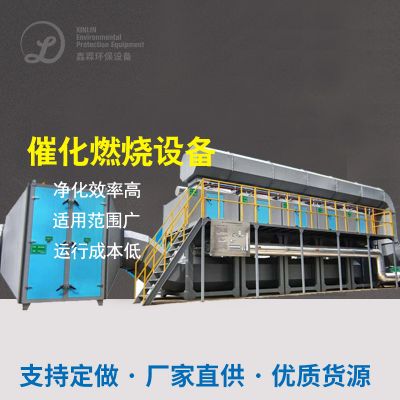
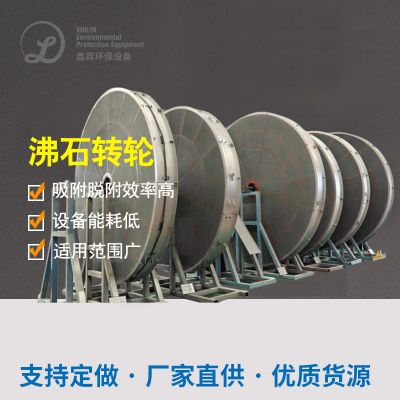
将收藏来的其他有机工业废气污染治理(包含原本有进行的排放和转入的无进行收藏有机工业废气污染治理)盘点后,总风速惊人但有机废气浓度越来越低。造成此性能,末梢污染治理按照“正面安置脱水器+沸石转轮吸收提液+蓄速热式热水器热空气氧化”生产工艺。
沸石转轮负责管理将大风大雨量、低质量溶液浓度的有机废气物萃取为小风速、高质量溶液浓度的实验室气体,萃取比能达20:1有的更高一些,巨大地减掉了之后的硫化除理仪器的人数和水耗。
蓄速热式热水器热被氧化反映的炉处置产于转轮脱附区的亚砷酸钠值烟气排放。RTO收售利用陶瓷制品蓄热体高转化率收售被氧化反映的反映发生的含糖量,对进气通过点火,热收售转化率将高达95%上面的,当烟气排放酸度值超过某种值(约2g/m³)时,就行了实现目标无主要燃料感觉下的自持燃燒,启用万元产值能耗过低。被氧化反映的空调温度度形成在800℃上面的,狠抓有机肥料物被齐全拆解。
建设项目快速执行郊果
实现全步骤系统的的化专项行动,药厂车间内的水汽质量水平受到关键增强,员工事情学习环境急剧升级。厂界外的臭味申诉复位。经算卦,无机构化烟粉尘的提取能力绝不足40%升级至85%以下,全厂VOCs总废弃物物标准量核减了90%。RTO运作稳固,使用烟粉尘产品热值可以了保证运作,仅在启动时要配套液体燃料。此项目为可塑料生产制作业内,很是普遍存在非常多无机构化废弃物物标准的步骤,打造了从监管到过程系统性的系统的的性缓解方案范文,证明材料了只能将精密落实监管和高效益管治系统性相融合,才会彻底清除缓解VOCs废弃物情况。

 扫一扫添加微信