
189-2923-7076
189-2923-7076
项目背景
该企业生产乳胶手套、气球等产品,日均废水排放量约500立方米。废水含高浓度蛋白质(COD浓度超5000mg/L)、氨氮(浓度超300mg/L)及乳胶残留物,原处理工艺采用“调节池+生化池+消毒池”,但出水无法回用,且排放水质超标。
处理工艺设计
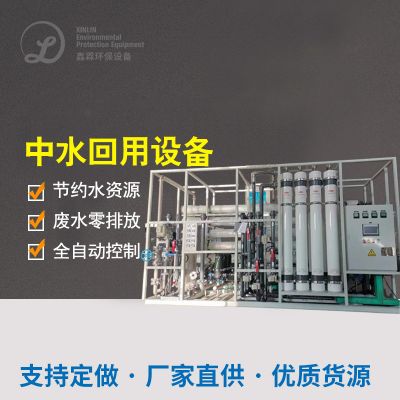
项目采用“预处理+膜生物反应器(MBR)+反渗透(RO)”组合工艺,实现废水零排放:
处理效果与效益
项目实施后,企业实现废水零排放,年节约水资源费用约200万元,减少COD排放800吨。产水水质优于自来水标准,满足生产需求,产品合格率提升5%,企业获评“省级节水型企业”。
 扫一扫添加微信