焊喷涂车间烟气情况
补焊方式中造成的排放物成份繁复,其主要涉及到烟气粉尘、黑色金属空气氧化物、有很大危害性甲烷气体等。给出补焊技艺有不一致性 ,排放物成份有所为不一致性:
烟粉尘小粒物
:常见化学成分为铁、锰、铬、镍等合金材料氧化反应物,粒级一般说来在0.01-1μm之間,易悬停在空气当中中。
不好空气
:主要包括嗅氧(O₃)、氮氧化的物反应物(NOx)、一氧化的物反应碳(CO)、二氧化的物反应碳(CO₂)等。
蒸发性生产物(VOCs)
:位置氩弧焊流程中使用的焊剂或保护的固体中会带来几瓶VOCs。
不锈钢焊接排放物都具有低于优势特点:
粒度分布小
:大的部分粒状肥料物是属于可吸进粒状肥料物(PM10及PM2.5),对人体组织风险大。
氧化还原电位振幅大
:补焊安全作业时有机废气产生了量随流程性能参数波动明星。
高温环境高湿
:地方对接焊气体温度表较高且具有刺激性水水汽,增添了处里难易度。
氩弧焊废液解决关键点与原则
清理疑难问题
颗料物洗去工作效率标准高
:锡焊焊接烟尘顆粒体积小,民俗收尘机未能极有效率气体吸附。
种被废水相融
:需同时加工处理粉末物、气态污染破坏物,技艺组成僵化。
车间管理布置图制约
:电弧焊接治具增溶或挪动时,集气方案方案强度大。
碳排放量与自动运行成本预算
:加工处理机系统需衡量郊果与经济社会性。
的关键新技术要领
来源把控
:首先分为低烟气电弧焊接的材料和生产工艺。
高效益集气系統
:依据成品库格局设汁合理有效的局布排风机或产品内循环系统的。
多级别加工处理工学院艺
:一般说来要"预治理+主治理+后治理"的搭配的工艺。
智能化设计化设定
:依据尾气含量智能调控系统软件程序运行规格,调低碳排放量。
传统 装修案例深入分析
实例一:某轻型机制厂点焊药厂车间废液管治
楼盘底色
:
本车间以新型形式件焊结为核心,运用弧焊、甲烷气体确保焊等各种各样施工工艺,每日出现飘尘约50kg,有机废气物温度表常达60℃以上内容。
处置方式
:
集气机系统
:采取顶吸罩+侧吸罩结合,确认激光焊接流水线工飘尘气体吸附率≥90%。
加工制作工艺
:
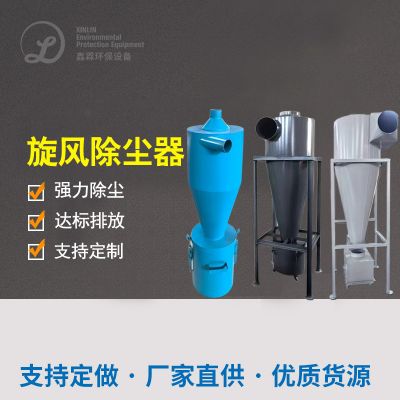
预治理 :风暴收尘器出掉大颗粒物
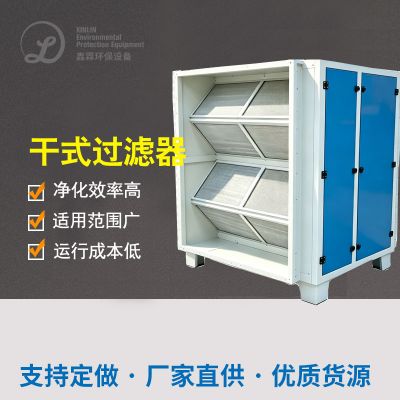
主治疗:高效、性价比最高滤筒吸尘器(PTFE滚涂过滤器材)
后清理:生物炭树脂吸附装置设备清理残存气态严重废弃物
自动化设定
:会根据对接焊工位器具定时驻车定时调结排风机速比。
加工处理实际效果
:
小粒物排出含量<10mg/m³
VOCs我们要除率>85%
系统碳排放量影响30%

 扫一扫添加微信